
Didinti našumą vertinga tik tada, kai plėvelės kokybė ir gamybos stabilumas yra kontroliuojami. LLDPE pūstos plėvelės gamintojams ryklio odos susidarymas, nuolatinės nuosėdos ant presformos kraštų ir dažnas valymas gali apriboti našumą, gaunamą dėl didesnio ekstruzijos greičio.
Norint sumažinti štampo sankaupas ir lydalo įtrūkimus, pirmiausia reikia nustatyti defektus, tada peržiūrėti dervos reologiją, štampo būklę, lydalo temperatūrą, formulę ir našumą. Tinkamai parinkta polimero apdorojimo priemonė gali padėti, kai problemą lemia lydalo tekėjimo nestabilumas arba polimero ir metalo sąveika, tačiau ji negali pakeisti įrangos priežiūros ar ištaisyti terminio degradacijos.
Šiame vadove paaiškinama, kaip nustatyti galimas priežastis, palyginti taisomuosius metodus ir įvertintiPPA sprendimai be PFASgamybai svarbiomis sąlygomis.
Kodėl didesnė ekstruzijos išeiga gali padidinti apdorojimo problemas?
Kai derva, matricos geometrija ir lydalo temperatūra išlaikomi iš esmės pastovios, didėjant ekstruzijos našumui, paprastai padidėja srauto greitis ir deformacijos greičiai per matricą. Tai gali padidinti srauto įtempius ir išstumti lydalą už stabilaus apdorojimo lango ribų.
Tačiau ekstruzijos išeiga ir ištraukimo greitis nėra vienodi.
Didinant transportavimo greitį esant pastoviam ekstruzijos kiekiui, pirmiausia pasikeičia plėvelės tempimas ir storis; nebūtinai padidėja srautas per matricą. Todėl šalinant triktis, našumą reikėtų registruoti kg/h atskirai nuo transportavimo greičio m/min.
Didesnis našumas gali sustiprinti esamas srauto ar nuosėdų problemas, tačiau lydalo įtrūkimai ir matricos sankaupos neturėtų būti traktuojami kaip vienas po kito einantys to paties gedimo etapai.
Lydymosi įtrūkimas ir formavimo detalių kaupimasis: kuo skiriasi?
Ryklio oda: smulkus paviršiaus iškraipymas
Ryklio oda dažniausiai atrodo kaip smulkus, pasikartojantis šiurkštumas ekstrudato paviršiuje. Tai susiję su greita deformacija ir tempimo įtempiais šalia išėjimo iš štampo, kai paviršiaus sluoksnis greitėja nuo suvaržyto srauto štampo viduje iki išeinančio ekstrudato.
Jo pradžia priklauso nuo dervos reologijos, temperatūros, štampo geometrijos ir ribinių sąlygų.
Bendras lydalo lūžis: sunkesnis srauto nestabilumas
Didelis lydalo lūžis apima didesnio masto ekstrudato deformaciją ir gali atsirasti dėl nestabilumo štampe arba jo įėjimo srityje.
Tai ne tiesiog neišvengiama vėlesnė ryklio odos stadija. Dominuojantis mechanizmas ir veiksmingi korekciniai veiksmai gali skirtis.
Štampo kaupimasis: medžiagos kaupimasis štampo krašte
Štangos apnašos, dažnai vadinamos štangos seilėtekiu, yra medžiagos sankaupa šalia štangos išėjimo angos. Galimi veiksniai, lemiantys šį reiškinį, yra formulės komponentai, skaidymo produktai, vietinės tekėjimo sąlygos ir štangos paviršiaus būklė.
Nuosėdos gali pakeisti spalvą, išaugti arba atsiskirti nuo plėvelės. Jos gali atsirasti su matomu lydalo įtrūkimu arba be jo.
Praktinė išvada: lygesnis plėvelės paviršius savaime neįrodo, kad kristalų apnašų susidarymas išspręstas. Stebėkite abu atskirai.
Ką pirmiausia turėtų patikrinti ekstruzijos komanda?
1. Dervos reologija ir mišinio sudėtis
Apdorojimo langui įtakos turi LLDPE rūšis, lydymosi indeksas, molekulinės masės pasiskirstymas, komonomerų tipas ir mišinio sudėtis.
LDPE kiekio, mLLDPE rūšies, perdirbtos medžiagos ar tiekėjo pokyčiai gali pakeisti tekėjimo elgseną, net jei nominalus lydymosi indeksas atrodo panašus. Vien lydymosi indeksas nevisiškai apibūdina didelio šlyties ekstruzijos charakteristikas.
Prieš pasirinkdami priedų tirpalą, palyginkite dabartinę formulę su paskutiniu stabiliu gamybos ciklu.
2. Štampo būklė ir srauto apribojimai
Patikrinkite štampo lūpas, štampo tarpo vienodumą, srauto paviršius, sietus ir filtravimo komponentus.
Užteršimas, pažeisti paviršiai, nuosėdos arba didėjantis sieto varža gali sukelti lokalizuotą įtempį arba nestabilų slėgį. Užrašykite, kur matuojamas slėgis: padidėjimas prieš užsikimšusį sietą nėra tas pats, kas slėgio pokytis, susijęs su štampu.
PPA nepataisys pažeisto kristalo ar nepašalins nuolatinio užteršimo priežasties.
3. Faktinė lydymosi temperatūra ir terminė istorija
Kontroliuojamas lydalo temperatūros padidinimas gali sumažinti klampumą ir atidėti kai kuriuos paviršiaus nestabilumus. Tačiau aukštesnė temperatūra taip pat gali padidinti degradacijos riziką arba pakeisti burbuliukų aušimą ir stabilumą.
Patikrinkite faktinę lydalo temperatūrą, jei įmanoma, užuot pasikliavę tik cilindro nustatytosiomis vertėmis. Peržiūrėkite buvimo laiką, sustingimo sritis ir išjungimų istoriją, kai spalvos pakitimas ar nuosėdos rodo terminį degradavimą.
4. Priedai ir jų sąveika
Slydimo medžiagos, blokavimo slopinimo dalelės, pigmentai, užpildai ir kiti ingredientai gali turėti įtakos dispersijai, tekėjimui, paviršiaus elgsenai arba PPA reakcijai.
Įvertinkite apdorojimo pagalbinę medžiagą numatytoje gamybos formulėje. Gauti grynos dervos rezultatai gali tiesiogiai nepersiduoti ant pigmentuotos, perdirbtos medžiagos ar daugiasluoksnės plėvelės.
5. Išvestis ir veikimo sąlygos
Užregistruokite ekstruzijos išeigą, sraigto greitį, tarpą tarp matricos, matricos skersmenį, lydalo temperatūrą, slėgį, sluoksnių santykius ir plėvelės storį.
Daugiasluoksnių linijų atveju užrašykite ekstruderio išeigą ir priedų dozę. Šie duomenys padeda atskirti formulavimo problemą nuo srauto pasiskirstymo ar eksploatavimo sąlygų pokyčių.
Įprasti lydalo įtrūkimų ir štampo kaupimosi mažinimo metodai
| požiūris | Kur tai gali padėti | Svarbus apribojimas |
| Lydymosi temperatūros reguliavimas | Gali sumažinti klampumą ir atidėti kai kuriuos srauto nestabilumus | Per didelis karštis gali padidinti degradaciją ir paveikti aušinimą |
| Sumažinkite ekstruzijos išeigą | Gali sumažinti srauto įtampą ir padėti nustatyti su pralaidumu susijusią ribą | Sumažina produktyvumą ir gali nepašalinti pagrindinės priežasties |
| Pakeiskite dervą arba mišinio santykį | Gali praplėsti stabilaus apdorojimo langą | Gali paveikti mechaniką, sandarumą, optiką ir kainą |
| Išvalykite arba prižiūrėkite štampo ir filtravimo sistemą | Sprendžia užterštumo, nuosėdų ir su įranga susijusių apribojimų problemas | Nuosėdos gali vėl atsirasti, jei formuluotės ar terminės priežastys išlieka |
| Peržiūrėkite priedų pakuotę | Gali identifikuoti nesuderinamus, blogai disperguotus arba nuosėdas formuojančius komponentus | Pakeitimams reikalingas galutinės plėvelės savybių patvirtinimas |
| Įvertinkite polimero apdorojimo pagalbinę priemonę | Gali padėti kontroliuoti lydalo lūžius ir tam tikras formavimo detalių kaupimosi problemas | Reikalingas tinkamas cheminis mišinys, dozavimas ir bandymo sąlygos |
Pasirinkite korekcinius veiksmus pagal pastebėtą defektą. PPA dozės didinimas nėra patikimas atsakas į kiekvieną slėgio padidėjimą ar nuosėdų susidarymą.
Kaip PPA be PFAS gali palaikyti pūstos plėvelės ekstruziją?
Priklausomai nuo cheminės sudėties, PFAS neturinti polimerų apdorojimo priemonė gali paveikti polimero ir metalo sąveiką bei lydalo tekėjimo elgseną.
Tinkamai suformuluotame preparate tai gali padėti:
• Pašalinti esamą lydalo įtrūkimą arba atidėti jo atsiradimą, didėjant našumui.
• Sumažinkite štampo slėgį kontroliuojamomis palyginimo sąlygomis.
• Apriboti tam tikrų tipų štampo lūpų kaupimąsi.
• Palaikykite platesnį stabilų ekstruzijos langą.
Šie rezultatai nėra automatiniai ar vienodi visose technologijose be PFAS.
Kai kurioms sistemoms reikalingas kondicionavimo laikotarpis, kol susidaro stabilus atsakas. Dervos sudėtis, ankstesnis PPA naudojimas, dozavimas, štampo istorija ir apdorojimo sąlygos gali turėti įtakos reikalingam laikui.
Prasmingas vertinimas turėtų atskirti pradinį sąlygojimo elgesį nuo pastovios būsenos veikimo.
Praktinė PPA be PFAS perėjimo ir bandomoji procedūra
1 veiksmas: nustatykite išmatuojamą bazinį lygį
Užrašykite dervos mišinį, sluoksnių struktūrą, dabartinę PPA rūšį, dozę kiekvienam sluoksniui, išeigą, lydymosi temperatūrą, slėgį ir plėvelės storį.
Dokumentuokite lydalo įtrūkimą naudodami nuoseklų tikrinimo metodą. Atskirai registruokite štampo kraštų nuosėdas, įskaitant jų vietą, išvaizdą ir laiką nuo paskutinio valymo.
2 veiksmas: susitarkite dėl perėjimo procedūros
Likęs fluorpolimeras PPA arba kita apdorojimo priemonė gali turėti įtakos ankstyviesiems bandymų rezultatams.
Peržiūrėkite pernašą iš ekstruderio, štampo, tiektuvų ir regeneruotų srautų. Naudokite su tiekėju suderintą perėjimo arba valymo procedūrą, tinkamą įrangai ir formulei.
Nemanykite, kad vizualiai švari plėvelė iškart po perjungimo rodo naujojo PPA nepriklausomą veikimą.
3 veiksmas: įveskite rekomenduojamą bandomąją dozę
Naudokite su technine komanda suderintą produktui būdingą vertinimo lygį.
Kai kuriose procedūrose gali būti naudojamas didesnis pradinis kondicionavimo lygis, o vėliau mažesnė pastovi dozė. Tokios procedūros turėtų būti laikomos konkrečioms formuluotėms skirtomis rekomendacijomis, o ne universaliais receptais.
Koekstruzijos atveju nurodykite, ar dozė taikoma atskiram sluoksniui, ar visai plėvelei.
4 veiksmas: palaikykite kontroliuojamą veikimo tašką
Kol vyksta reakcija, palaikykite išėjimo galią, temperatūrą ir kitus svarbius kintamuosius kuo stabilesnius.
Jei pakeitimai būtini dėl saugos ar produkto kokybės, juos užregistruokite. Venkite keisti kelis nustatymus vienu metu, nes dėl to rezultatą sunku interpretuoti.
5 veiksmas: išmatuokite atsaką laikui bėgant
Trasa:
• Laikas iki dalinio ir visiško lydalo įtrūkio išvalymo.
• Slėgis pastovioje matavimo vietoje.
• Sukimo momentas arba variklio apkrova.
• Šlifavimo dantračio lūpos kaupimasis per nustatytą veikimo laikotarpį.
• Plėvelės išvaizda, matuoklio konsistencija ir burbuliukų stabilumas.
Trumpas bandymas gali atskleisti lydymosi ir lūžio reakciją, tačiau gali būti nepakankamas, kad būtų galima nustatyti patikimą valymo intervalą.
6 veiksmas: patikrinkite filmo kokybę ir konvertavimą
Patikrinkite drumstumą, gelius, sandarinimą ir su taikymu susijusius tolesnius procesus, įskaitant spausdinimą ir laminavimą.
Vien apdorojimo tobulinimo nepakanka, jei plėvelė nebeatitinka savo konversijos ar galutinio naudojimo reikalavimų.
7 veiksmas: optimizuokite dozę ir išeigą atskirai
Po stabilizavimo optimizuokite dozę kontroliuojamais žingsniais. Didesnę galią įvertinkite atskirai, kad kiekvieno pokyčio poveikis išliktų aiškus.
Jei tikslas yra energijos taupymas, išmatuokite energiją vienam priimtinos išeigos vienetui, pvz., kWh/kg, per apibrėžtas įrangos ribas. Vien tik mažesnis sukimo momentas ar srovė neužtikrina mažesnio savitojo energijos suvartojimo.
PE pūstos plėvelės pasirinkimas be SILIMER PFAS PPA
SILIKE vystosiSILIMER PPA tirpalai be PFAS PE plėvelės ekstruzijai.
SILIMER 9301 PPA pagrindinis mišinys be PFASgalima įvertinti kaip paruoštą naudoti variantą PE pūtimo plėvelės apdorojimui.
Jei dervos mišinys arba eksploatavimo sąlygos reikalauja kitokio sprendimo, „SILIKE“ techninė komanda, peržiūrėjusi paraišką, gali rekomenduoti kitą rūšį, pavyzdžiui, befluorį apdorojimo priedų pagrindinį mišinį „SILIMER 9401A“.
Renkantis reikėtų atsižvelgti į:
• Dervų rūšys ir mišinių santykiai.
• Esamos perdirbimo priemonės ir dozavimas.
• Plėvelės sluoksnių struktūra ir priedų paskirstymas.
• Tikslinis išvesties rodiklis ir veikimo sąlygos.
• Lydymosi lūžio ir formavimosi elgsena.
• Spausdinimo, laminavimo ir sandarinimo reikalavimai.
NaršytiSILIKE PFAS neturintys PPA pagrindiniai mišiniaiaptarti jūsų formuluotės variantus.
Naudingiausias palyginimas yra kontroliuojamas tyrimas su dabartine formule, naudojant nuoseklias veikimo sąlygas ir priėmimo kriterijus.
SILIKE vidinių bandymų duomenys:SILIMER PFAS neturintys PPA pūstos plėvelės ekstruzijai
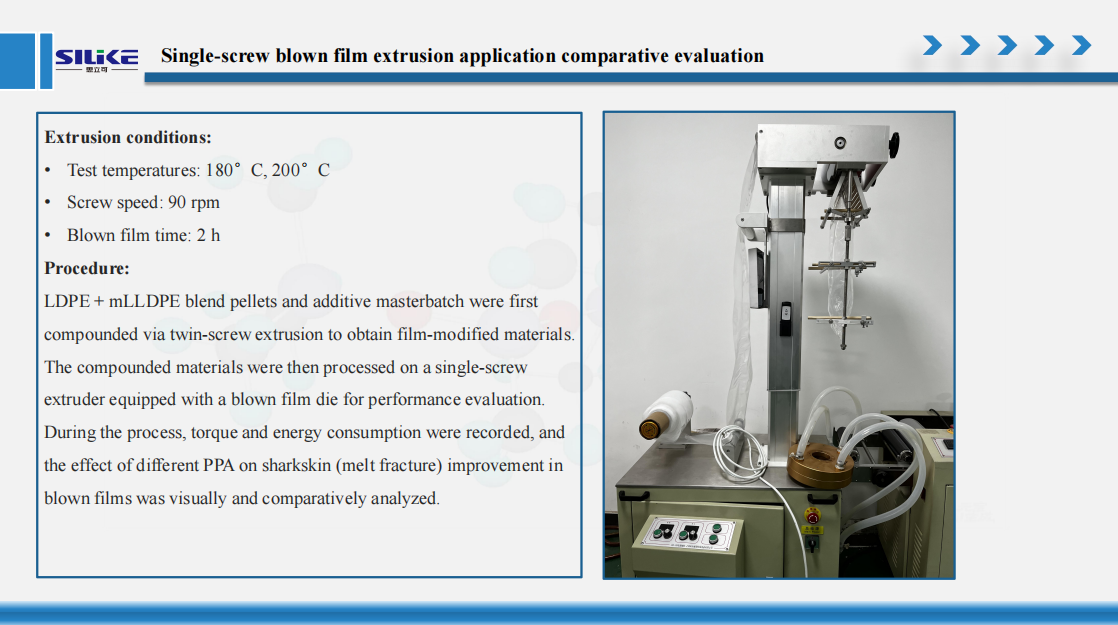
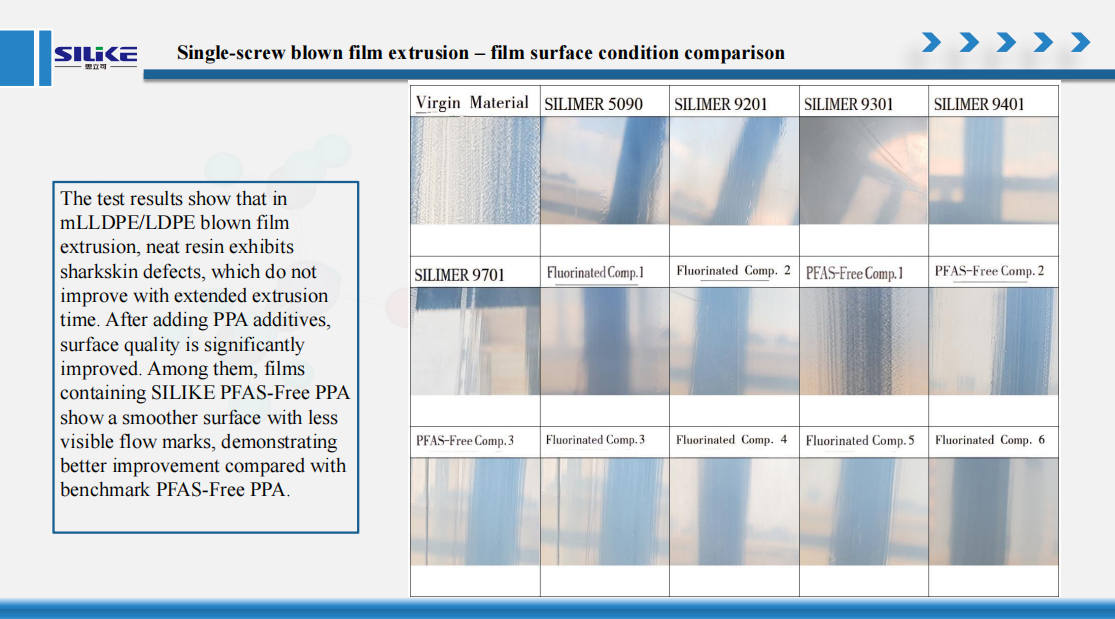
PFAS neturinčio PPA lyginamasis LDPE ir mLLDPE pūtimo plėvelių ekstruzijos tyrimas, siekiant sumažinti lydalo lūžių kiekį, sukimo momentą ir energijos suvartojimą.
Įžvalga:
SILIKE SILIMER serijos PPA be PFAS ne tik sumažina štampo sankaupas (štampo seilėtekį) ir išsprendžia lydalo lūžio (ryklio odos) problemą, bet ir pagerina bendrą apdorojimo efektyvumą.
Pastaba:Aukščiau pateikti rezultatai yra atrinkti iš SILIKE vidinių pūstos plėvelės ekstruzijos vertinimų. Našumas priklauso nuo formulės ir apdorojimo sąlygų. Norėdami gauti išsamius bandymų duomenis, išsamias bandymų sąlygas ir nurodymus, kaip pasirinkti tinkamą SILIMER PFAS neturinčią PPA savo reikmėms, susisiekite su SILIKE technine komanda.
Dažnai užduodami klausimai
Ar padidinus ekstruzijos temperatūrą galima pašalinti ryklio odą?
Kai kuriomis sąlygomis jis gali sumažinti klampumą ir sulėtinti arba sumažinti odos susidarymą. Tačiau temperatūros reguliavimas turi ribas ir gali sukelti degradacijos ar aušinimo problemų. Kartu su temperatūra patikrinkite dervą, štampo geometriją ir našumą.
Ar didesnis išstūmimo greitis sukelia lydalo lūžius?
Nebūtinai. Esant pastoviam ekstruzijos kiekiui, didesnis ištraukimo greitis daugiausia keičia ištempimą ir storį. Lydymosi lūžio rizika yra labiau susijusi su lydalo tekėjimu per matricą ir susijusiais deformacijos įtempiais.
Ar štampo sankaupos ir lydalo lūžis yra ta pati problema?
Ne. Lydymosi įtrūkimas yra srauto nestabilumas; štampo kaupimasis yra medžiagos sankaupa štampo krašte. Jie gali pasireikšti kartu, tačiau kiekvienam iš jų reikalinga atskira diagnostika ir veikimo patikrinimas.
Ar pradedant PPA bandymą be PFAS reikėtų sumažinti produkciją?
Ne automatiškai. Valdomas veikimo taškas padeda įvertinti kondicionavimo elgseną. Išvesties sumažinimas gali būti tinkamas, jei linija yra už saugaus arba tinkamo naudoti veikimo lango ribų, tačiau tai turėtų būti dokumentuojama kaip atskiras bandomasis kintamasis.
Kiek laiko trunka PPA kondicionavimas?
Nėra universalaus laiko. Svarbios yra produkto cheminė sudėtis, dozavimas, derva, įrangos istorija ir eksploatavimo sąlygos. Užrašykite atsaką laikui bėgant ir naudokite su tiekėju sutartą vertinimo laikotarpį.
Ar viena PPA rūšis gali tikti kiekvienoje PE formulėje?
LDPE, LLDPE ir mLLDPE mišinių, priedų paketų ir daugiasluoksnių struktūrų charakteristikos gali skirtis. Pasirinkite klasę pagal konkrečią taikymo sritį ir patvirtinkite ją bandymais.
Išvada
LLDPE pūstos plėvelės ekstruzijos metu štampo kaupimosi ir lydalo įtrūkimų mažinimas prasideda nuo defekto ir jo tikėtinos priežasties nustatymo.
Didesnis našumas gali padidinti srauto įtempius, tačiau nuosėdos ant štampo taip pat gali būti susijusios su degradacija, formulės komponentais arba įrangos būkle. PPA be PFAS gali būti naudinga sprendimo dalis, kai ji pasirenkama ir vertinama atsižvelgiant į platesnį proceso kontekstą.
Tikslas yra ne tik mažesnis slėgio rodmuo ar laikinai lygesnė plėvelė. Tai pasikartojantis veikimo langas, apimantis priimtiną plėvelės kokybę, valdomas nuosėdas ir patikimą tolesnę konversiją.
Aptarkite PFAS neturinčio PPA bandymo galimybę savo LLDPE pūstos plėvelės gamybos linijai
Ar lydalo įtrūkimai ar štampo kraštų nuosėdos riboja jūsų gamybos našumą?
Pasidalykite savo dervų rūšimis, mišiniu ir sluoksnių struktūra, dabartiniu PPA ir dozavimu, ekstruzijos išeiga, temperatūros profiliu, slėgio rodmenimis ir pastebėtais defektais. Įtraukite savo spausdinimo, laminavimo ar sandarinimo reikalavimus.
„SILIKE“ taikymo komanda gali padėti rasti tinkamą PPA be SILIMER PFAS ir rekomenduoti kontroliuojamo bandymo procedūrą jūsų linijai.
Svetainė: www.siliketech.com
El. paštas: amy.wang@silike.cn
Mobilusis / „WhatsApp“:+86-15108280799
Įrašo laikas: 2026-09-04


